Nowoczesne techniki obróbki otworów w przemyśle drzewnym – jak zoptymalizować produkcję i uniknąć wad materiałowych?
Współczesne stolarstwo, ciesielstwo oraz masowa produkcja meblarska to dziedziny, które podlegają nieustannej presji czasu i jakości. Drewno, jako surowiec pochodzenia naturalnego, charakteryzuje się anizotropową strukturą, obecnością sęków, zmiennym poziomem wilgotności oraz skłonnością do łupania i rozwarstwiania się wzdłuż naturalnych włókien. Dodatkowym wyzwaniem technologicznym jest powszechne stosowanie twardych materiałów drewnopochodnych, takich jak płyty wiórowe, MDF, płyty laminowane czy sklejki egzotyczne. Przetwórstwo tych zaawansowanych kompozytów, nasączonych żywicami syntetycznymi i silnymi klejami, stawia przed krawędziami tnącymi ekstremalne wymagania pod kątem odporności termicznej i mechanicznej. Aby uzyskać perfekcyjną geometrię otworów, wyeliminować problem uciążliwych wyrwań na krawędziach oraz zapewnić płynną pracę maszyn, zakłady produkcyjne muszą zrezygnować z narzędzi uniwersalnych. Podstawą wyposażenia stanowisk roboczych oraz centrów obróbczych stały się w związku z tym profesjonalne wiertła do drewna.
Wdrożenie odpowiednio dopasowanych systemów skrawających pozwala na pełną optymalizację parametrów pracy urządzeń stacjonarnych oraz elektronarzędzi. Skutkuje to drastycznym skróceniem czasu montażu końcowego i podnosi estetykę gotowego wyrobu. Szeroki wybór wyspecjalizowanego oprzyrządowania o zróżnicowanych systemach mocowania i przeznaczeniu można szczegółowo przeanalizować pod adresem: https://www.e-darmet.pl/wiertla-do-drewna.
Architektura geometryczna i podział konstrukcyjny narzędzi otworowych
Zasadnicza różnica pomiędzy narzędziami dedykowanymi do obróbki drewna a wiertłami do metali polega na specyficznym ukształtowaniu części czołowej. Z uwagi na włóknistą i elastyczną budowę drewna, krawędź tnąca musi najpierw precyzyjnie przeciąć obwód zewnętrzny planowanego otworu, a dopiero w kolejnej fazie usunąć naddatek materiału z jego wnętrza.
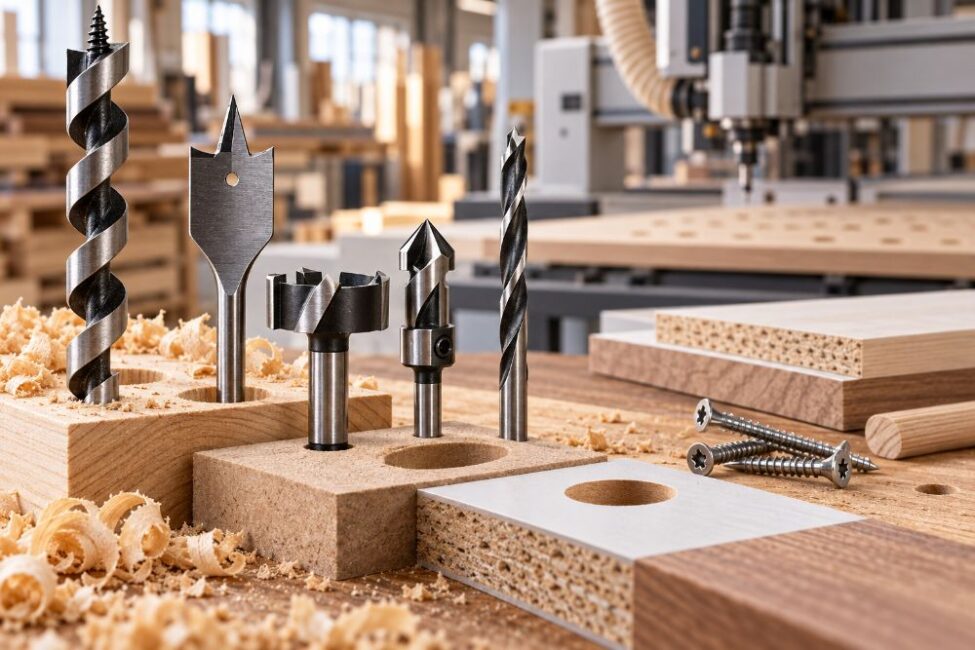
W profesjonalnych procesach produkcyjnych stosuje się kilka wyspecjalizowanych grup narzędziowych:
- Wiertła kręte z żądłem centrującym: Wyposażone w ostry szpic centralny oraz boczne ostrza podcinające. Żądło gwarantuje idealne rozpoczęcie wiercenia w wyznaczonym punkcie bez ryzyka ześlizgnięcia się narzędzia, natomiast boczne krawędzie tnące zapewniają gładki obwód otworu pozbawiony wyszczerbień.
- Wiertła piórkowe (płaskie): Stosowane do szybkiego i ekonomicznego wykonywania otworów o większych średnicach w miękkim drewnie konstrukcyjnym.
- Wiertła sednikowe (frezujące): Niezastąpione przy montażu okuć meblowych, umożliwiające wykonywanie precyzyjnych otworów nieprzelotowych o idealnie płaskim dnie.
- Świdry spiralne (kręte o dużym skoku): Dedykowane do głębokich nawierceń w grubych belkach i krokwiach ciesielskich. Ich głęboka helisa zapewnia natychmiastowe ewakuowanie dużych wiórów z głębi struktury.
Zaawansowane operacje profilowe i jednoczesne fazowanie
W procesach seryjnego montażu konstrukcji drewnianych oraz mebli skrzyniowych bardzo często zachodzi potrzeba jednoczesnego przygotowania otworu pod trzpień łącznika oraz wykonania gniazda pod jego łeb lub pod drewniany kołek maskujący. Realizacja tych zadań w dwóch osobnych przejściach technologicznych znacząco podnosi koszty jednostkowe i zwiększa ryzyko błędu współosiowości. Do realizacji tego typu skomplikowanych operacji idealnie nadaje się zaawansowane wiertło stożkowe do drewna.
Instrument ten w sprytny sposób łączy cechy klasycznego narzędzia spiralnego o stopniowanej średnicy z wieloostrzowym pogłębiaczem stożkowym. Taka budowa sprawia, że wykonywany otwór idealnie odzwierciedla anatomię nowoczesnych wkrętów ciesielskich i stolarskich. Zapewnia to maksymalną powierzchnię styku łącznika z podłożem, co radykalnie podnosi wytrzymałość mechaniczną całego węzła konstrukcyjnego. Dodatkowo wbudowany fazownik umożliwia estetyczne schowanie łba wkrętu na równi z powierzchnią materiału, co ma kluczowe znaczenie w produkcji mebli wyższej klasy.
Inżynieria materiałowa – stal szybkotnąca kontra węglik spiekany
Trwałość i efektywność, jaką wykazują profesjonalne wiertła do drewna, zależą bezpośrednio od składu metalurgicznego rdzenia oraz technologii obróbki cieplnej krawędzi tnących. Do seryjnej obróbki litego drewna miękkiego oraz twardego powszechnie stosuje się wysokogatunkową stal narzędziową lub szybkotnącą, która zachowuje optymalną sprężystość i jest wysoce odporna na pęknięcia w przypadku natrafienia na ukryte w strukturze sęki.
Sytuacja zmienia się diametralnie w przypadku ciągłej obróbki silnie ściernych płyt MDF, wiórowych oraz laminatów. Tradycyjne ostrza stalowe uległyby tam natychmiastowemu stępieniu i przegrzaniu, co skutkuje powstawaniem charakterystycznych, czarnych przypaleń materiału wokół krawędzi otworu. W tak wymagających aplikacjach standardem staje się stosowanie narzędzi wyposażonych w ostrza z węglików spiekanych. Węglik utrzymuje nienaganną ostrość krawędzi tnącej wielokrotnie dłużej, co eliminuje potrzebę ciągłego zatrzymywania linii produkcyjnej w celu wymiany lub ostrzenia oprzyrządowania.
Optymalne parametry skrawania a żywotność oprzyrządowania
Aby w pełni wykorzystać potencjał, jaki niesie ze sobą nowoczesne wiertło stożkowe do drewna oraz inne zaawansowane systemy wiercące, operatorzy muszą rygorystycznie przestrzegać zasad prawidłowej eksploatacji. Najczęstszym błędem warsztatowym jest praca na zbyt wysokich obrotach wrzeciona przy jednoczesnym zbyt małym posuwie osiowym. Prowadzi to do zjawiska tarcia materiału zamiast jego efektywnego skrawania. Wynikiem tego jest generowanie skrajnych temperatur w strefie pracy, co bezpowrotnie rozhartowuje stal narzędziową i niszczy strukturę biologiczną obrabianego drewna.
Podczas wykonywania głębokich otworów kluczowe jest również regularne wycofywanie narzędzia w celu ułatwienia ewakuacji nagromadzonych wiórów i pyłu. Zapobiega to zakleszczeniu się korpusu w materiale oraz redukuje obciążenie termiczne. Równie ważna jest dbałość o stan techniczny uchwytów mocujących – nawet minimalne bicie promieniowe negatywnie wpływa na precyzję wymiarową i przyspiesza zużycie ostrzy.
Podsumowanie – standaryzacja parku narzędziowego jako fundament rozwoju
Inwestycja w zaawansowane i dedykowane systemy narzędziowe to najprostsza droga do podniesienia wydajności oraz poprawy jakości produkcji w każdym nowoczesnym przedsiębiorstwie branży drzewnej. Redukcja wad produkcyjnych, eliminacja przypadkowości oraz skrócenie czasu operacji montażowych pozwalają na wygenerowanie realnych oszczędności finansowych. Zaopatrywanie parku maszynowego w certyfikowane, oryginalne komponenty za pośrednictwem wyspecjalizowanych hurtowni internetowych gwarantuje kadrze zarządzającej ciągłość dostaw, stabilność cenową oraz natychmiastowy dostęp do najnowszych osiągnięć inżynierii narzędziowej. Postaw na sprawdzone rozwiązania techniczne, które podnoszą kulturę pracy warsztatu i stanowią solidny fundament dynamicznego rozwoju Twojego przedsiębiorstwa.